Artykuł sponsorowany
Dlaczego krótkie serie słoików z nadrukiem wymagają innego układu produkcji niż standardowe wyroby masowe
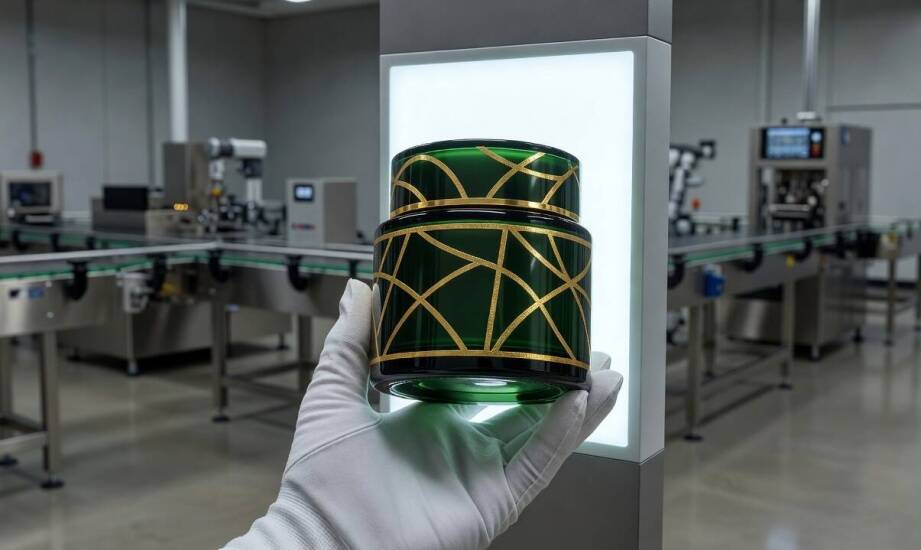
Marka kosmetyczna planuje wprowadzenie limitowanej edycji kremu na jesień. Potrzebuje stu tysięcy słoików w nietypowym odcieniu bursztynowym z delikatnym nadrukiem logo, ale nie chce wstrzymywać bieżącej produkcji masowej tych samych słoików w przezroczystej wersji. Krótka seria z modyfikacją koloru i dekoracji musi zostać zrealizowana równolegle lub z minimalnym opóźnieniem wobec standardowego zlecenia. Sytuacja ta pokazuje, jak dużym wyzwaniem technologicznym jest elastyczna zmiana parametrów wytwarzania. Maszyny przystosowane do ciągłej pracy wymagają odpowiedniego podejścia, gdy na taśmę trafia mniejsze zamówienie o specyficznych wymaganiach wizualnych.
Jak przezbrojenie maszyny i wymiana formy wpływa na tempo pracy?
W procesie wytwarzania słoików PET powszechnie stosuje się technologię rozdmuchu z rozciąganiem. Najpierw na wtryskarkach powstają preformy z gotowym gwintem, a następnie ulegają one podgrzaniu i rozdmuchaniu w formie do docelowego kształtu. Przy masowym wytwarzaniu parametry maszyny pozostają niezmienione przez wiele tygodni. Wykonanie krótkiej partii wymaga jednak przygotowania dedykowanej formy oraz pełnego przezbrojenia linii. Procedura ta obejmuje dokładne czyszczenie układów podawania tworzywa, regulację fizycznych narzędzi oraz dostosowanie temperatury i ciśnienia. Według standardów rynkowych tradycyjne systemy potrzebują na ten proces od półtorej do trzech godzin. Nowoczesne zakłady wdrażają automatyzację, aby zredukować przestoje. Kolejnym krokiem jest rygorystyczna kontrola wymiarów. Każdy parametr, w tym grubość ścianek i precyzja gwintu, podlega sprawdzeniu przed zatwierdzeniem pierwszej sztuki.
Integracja procesów ma tutaj kluczowe znaczenie. Zlecenie na limitowane edycje przejmuje najczęściej zintegrowany producent słoików plastikowych, dysponujący wewnętrznym działem inżynieryjnym. Posiadanie zaplecza narzędziowego bezpośrednio w zakładzie wytwórczym pozwala na błyskawiczne wprowadzanie korekt konstrukcyjnych. Projektowanie, wykonanie i kalibracja narzędzia na docelowych maszynach produkcyjnych zapobiega długotrwałym przestojom. Wszelkie zmiany geometrii można wdrożyć sprawniej, unikając kłopotliwego transportowania elementów do podwykonawców zewnętrznych.
Dlaczego zmiana barwy i nadruk wymagają osobnego planu jakości?
Decyzja o wdrożeniu niestandardowego odcienia opakowania wiąże się z koniecznością modyfikacji bazy surowcowej. Dodanie nowego koloru do przezroczystej podstawy PET polega na wymieszaniu granulatu z odpowiednim pigmentem, określanym jako masterbatch. Zmiana barwy na działającej linii wymusza niezwykle precyzyjne dozowanie barwnika, aby każda kolejna partia zachowała identyczny odcień. Nieprawidłowe proporcje pigmentu natychmiast prowadzą do smug, wahań w przezroczystości lub osłabienia mechanicznego samego materiału. Właściwy dobór koncentratu barwiącego musi także uwzględniać reakcję tworzywa na późniejsze procesy produkcyjne.
Poza samym barwieniem masy ogromne znaczenie dla odbioru wizualnego ma zewnętrzna dekoracja. Metoda hot-stampingu polega na wtłaczaniu folii na korpus pod naciskiem matrycy rozgrzanej do temperatury od 100 do 220°C. Technologia ta wymaga idealnego przygotowania powierzchni oraz zachowania minimalnych grubości linii dla konkretnego wzoru. Z kolei sitodruk nakłada konieczność przygotowania odrębnego sita dla każdej użytej barwy i starannego utwardzenia farby promieniami UV. Oba procesy zdobienia wymuszają wdrożenie odrębnych testów przyczepności powłoki, weryfikacji odporności na ścieranie oraz kontroli rejestracji warstw. Taki specjalistyczny plan jakości obejmuje pobieranie próbek referencyjnych oraz pomiary kolorymetryczne. Braki w procedurach badawczych drastycznie zwiększają ryzyko odrzucenia całej partii.
Wytwarzanie krótkich serii z niestandardowym wykończeniem zmusza zakład do utrzymywania wysokiej elastyczności operacyjnej. Organizacja pracy musi płynnie godzić skomplikowane procesy modyfikacji wzoru z dynamiką zmian konstrukcyjnych. Umieszczenie linii wytwórczych blisko strefy magazynowej wyraźnie eliminuje potrzebę dodatkowego transportu półproduktów. Obsługa zmiennych wolumenów przebiega znacznie sprawniej, gdy konfekcjonowanie i składowanie odbywają się pod jednym dachem. W praktyce przemysłowej firma NOVO-PAK prowadzi zintegrowaną produkcję opakowań wraz z zapleczem magazynowym na terenie województwa mazowieckiego. Taka struktura ułatwia szybkie przestawianie maszyn po zakończeniu dużej kampanii masowej. Odbiorca biznesowy zyskuje w ten sposób pewność, że jego limitowana seria trafi na rynek dokładnie według ustalonego harmonogramu. Powtarzalny odcień pigmentu, odpowiednia grubość ścianek oraz trwała dekoracja stają się efektem przemyślanego nadzoru nad każdym etapem. Optymalizacja cykli wewnątrz fabryki decyduje o opłacalności całego przedsięwzięcia dla branży kosmetycznej.
Kategorie artykułów
Polecane artykuły
Dlaczego impregnacja surowego drewna zmienia jego zachowanie po montażu na zewnątrz
Które parametry kostki brukowej mają największe znaczenie dla trwałości nawierzchni
Jakie są najczęstsze pytania pacjentów dotyczące implantów? Odpowiada Dentysta Bochnia
